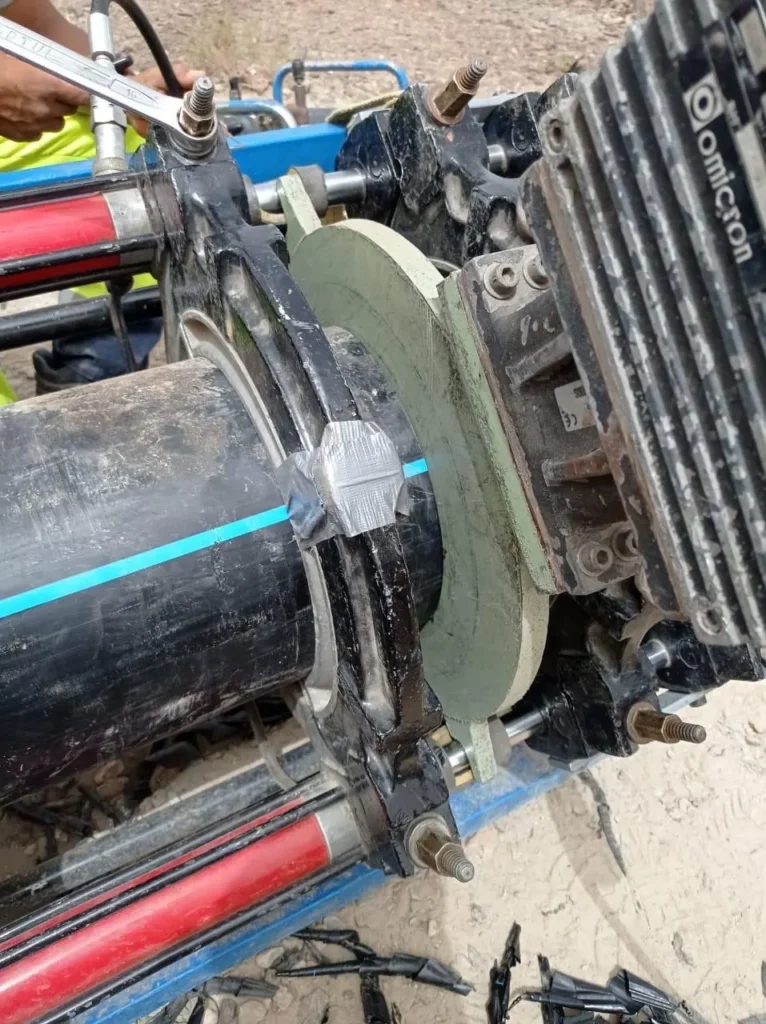
Le PEHD s'est imposé dans les réseaux d'eau, de gaz et de fluides industriels. Mais un réseau n'est fiable que si ses soudures le sont : voici comment choisir entre bout à bout, électrofusion et polyfusion.
Le polyéthylène haute densité (PEHD) s’est imposé dans les réseaux d’eau potable, de gaz, d’assainissement et de fluides industriels, ainsi que sur les sites miniers. Il résiste à la corrosion, il est souple, léger et durable. Mais un réseau PEHD n’est fiable que si ses soudures le sont. Trois techniques dominent : la soudure bout à bout, l’électrofusion et la polyfusion. Chacune a son domaine d’application.
Pourquoi le PEHD se soude au lieu de se coller
Le PEHD est un thermoplastique à faible énergie de surface : les colles y adhèrent mal. On l’assemble donc par fusion : les deux surfaces sont chauffées jusqu’à leur point de fusion puis mises en contact, et les chaînes de polymère s’enchevêtrent. Bien réalisée, la soudure forme une continuité de matière et offre une résistance comparable à celle du tube lui-même.
La soudure bout à bout
C’est la technique de référence pour les moyens et gros diamètres. Les deux tubes sont serrés dans une machine qui les aligne, puis :
- les extrémités sont rabotées pour obtenir des faces propres et parallèles ;
- l’alignement et le jeu entre les faces sont contrôlés ;
- une plaque chauffante (le « miroir ») est insérée et les tubes sont pressés contre elle ;
- le miroir est retiré rapidement et les deux faces sont mises en contact sous pression ;
- la soudure refroidit sous pression, sans aucun mouvement, pendant le temps prescrit.
Un bourrelet régulier et symétrique de part et d’autre du joint est le premier signe d’une soudure correcte. Les avantages : pas de raccord à acheter, un coût faible sur les gros diamètres, une très bonne tenue mécanique. Les limites : la machine est encombrante, les deux tubes doivent avoir le même diamètre et la même épaisseur, et les paramètres (température, pression, temps) doivent respecter les fiches du fabricant et les normes applicables.
L’électrofusion
Ici, on utilise des raccords (manchons, coudes, tés, prises de branchement) qui contiennent une résistance électrique intégrée. Un poste de soudage, souvent piloté par code-barres, envoie l’énergie nécessaire : le raccord chauffe et fusionne avec le tube.
La préparation est décisive : il faut gratter la couche oxydée du tube sur toute la zone d’emboîtement, nettoyer, repérer la profondeur d’insertion et immobiliser l’ensemble avec des positionneurs. Les avantages sont nombreux :
- idéale dans les espaces restreints et en tranchée ;
- parfaite pour les réparations et les branchements sur réseau existant ;
- traçabilité des paramètres de soudage enregistrés par le poste.
Sa principale limite est le coût des raccords, plus élevé que celui d’une soudure bout à bout sur les gros diamètres.
La polyfusion (soudure à emboîture)
Destinée aux petits diamètres, la polyfusion utilise un outil chauffant à deux empreintes : l’une chauffe l’extérieur du tube, l’autre l’intérieur du raccord. Après chauffe simultanée, on emboîte les deux pièces. C’est rapide et économique, et très utilisé pour les installations intérieures et les petits réseaux.
Comparatif des trois techniques
| Technique | Domaine | Atouts | Points de vigilance |
|---|---|---|---|
| Bout à bout | Moyens et gros diamètres | Pas de raccord, coût faible, excellente tenue | Machine encombrante, tubes identiques, paramètres stricts |
| Électrofusion | Tous diamètres, réparations, branchements | Espaces restreints, traçabilité | Grattage obligatoire, coût des raccords |
| Polyfusion | Petits diamètres | Rapide, économique | Réservée aux petites sections |
Les erreurs qui font échouer une soudure PEHD
- Grattage insuffisant avant électrofusion : la couche oxydée empêche la fusion.
- Surfaces sales ou humides : poussière, graisse ou eau affaiblissent le joint.
- Désalignement des tubes en bout à bout.
- Paramètres non respectés : température, pression ou temps de chauffe et de refroidissement.
- Mouvement pendant le refroidissement, même léger.
- Travail sans protection contre le vent, la pluie ou les fortes chaleurs.
Comment contrôler une soudure
Le contrôle commence par l’examen visuel : forme du bourrelet en bout à bout, témoins de fusion sur les raccords électrosoudables. Le réseau est ensuite soumis à une épreuve de pression avant sa mise en service. Enfin, l’enregistrement des paramètres de chaque soudure assure la traçabilité de l’ouvrage.
En résumé
Bout à bout pour les gros diamètres et les longues lignes, électrofusion pour les espaces restreints, les branchements et les réparations, polyfusion pour les petits diamètres : le bon choix dépend du diamètre, de l’environnement du chantier et du type d’intervention.
Vous avez un réseau PEHD à poser ou à réparer ? Découvrez notre service Tuyauterie & soudure PEHD ou demandez un devis gratuit.